Czy stal nierdzewna typu 304 jest przeznaczona do użytku medycznego?

W porównaniu z stalą nierdzewną przemysłową, stal nierdzewna medyczna ma bardziej rygorystyczne wymagania co do składu chemicznego ze względu na jej główne właściwości: redukcja rozpuszczania jonów metalu oraz unikanie lokalnej korozji, takiej jak korozja międzycząsteczkowa i korozja naprężeniowa. Zawartość elementów stopowych, takich jak Ni i Cr, jest wyższa niż w przypadku zwykłej stali nierdzewnej (zazwyczaj powyżej granicy dopuszczalnej dla zwykłej stali nierdzewnej), podczas gdy zawartość pierwiastków zanieczyszczających, takich jak S i P, jest niższa niż w przypadku zwykłej stali nierdzewnej. Od lat stal nierdzewna medyczna jest preferowanym materiałem do zastosowań chirurgicznych, zwłaszcza w sytuacjach krytycznej opieki medycznej i chirurgii. Element Ni i Cr charakteryzuje się wyższą odpornością na korozję, co pozwala na jej zastosowanie w miejscach, gdzie wymagane są implanty ortopedyczne, jamy ustne oraz urządzenia medyczne. Stal nierdzewna, rodzaj stopów Ni-Cr, oferuje wiele zalet w porównaniu z standardową stalą nierdzewną. Rodzaj stopu stosowanego w medycznym stali nierdzewnej używanej w instrumentach chirurgicznych ma kluczowe znaczenie dla zdolności tego narzędzia do odporności na korozję oraz jego niezawodności w przypadku braku błędów wewnętrznych i szczelin.

Wiele stali nierdzewnych może być używane do celów medycznych; najczęściej spotykanym z nich jest stal austenitowa 316 (AISI 316L), znana jako „stali chirurgicznej”. AISI 301 jest najczęściej używanym metalem do produkcji sprężyn medycznych. Inne powszechnie używane stalowe rodzaje stali nierdzewnej do celów medycznych to 420, 440 i 17-4PH. Te stalowe rodzaje stali nierdzewnej Martensita nie są tak odporne na korozję jak stalowe rodzaje austenitowe 316, ale charakteryzują się wyższą twardością. Dlatego zakłady produkujące stalowe rodzaje stali nierdzewnej Martensita są używane do produkcji narzędzi tnących lub innych urządzeń nieimplantuowanych. Stal nierdzewna Martensita osiągnęła powszechną popularność ze względu na niezrównaną trwałość, odporność na obróbkę cieplną, funkcjonalność chirurgiczną oraz odporność na korozję. Stosowana jest w wielu zastosowaniach, w tym w ramach ław szpitalnych, łóżkach, płytach końcowych, rękawicach chirurgicznych, słupkach do wlewu płynu oraz zszywach. Ze względu na jej wyjątkową odporność oraz konieczność jej stosowania w specjalistycznych aplikacjach, niezwykle ważne jest, aby producenci stosujący tę klasę stali nierdzewnej zwracali szczególną uwagę na kontrolę jakości i specyfikację produkcji. Najpopularniejszym rodzajem stali nierdzewnej medycznej stosowanej w produkcji narzędzi chirurgicznych jest 304 316. Jednak najlepsze stopy mają niższą zawartość węgla oraz dodatkową stopę molibdenu, jak w przypadku stali 316L i 317L.

Stal nierdzewna 304, czyli stal nierdzewna 18-8, seria stali nierdzewnej 304 obejmuje także stopień węglowy niższy niż 18%. 304LW przypadku stali nierdzewnej 304H przeznaczonej do zastosowań termicznych pojawia się pytanie: czy stal nierdzewna 304 może być stosowana w celach medycznych? Istnieje fakt, że w stali 1926,18% CR-8% Ni (AISI 304) został po raz pierwszy zastosowany jako materiał implantologiczny, a później w stomatologii. Dopiero w 1952 roku w klinice zaczęto stosować stal nierdzewną AISI 316 zawierającą 2%Mo i stopniowo zastępować ją stalą nierdzewną AISI 304. W celu rozwiązania problemu korozji międzykrystalicznej stali nierdzewnej w latach 60. XX wieku zaczęto stosować w medycynie stal nierdzewną AISI 316L i AISI 317L o niskim stężeniu węgla, o dobrej biokompatybilności, właściwościach mechanicznych i lepszej odporności na korozję. Jednakże ni jest potencjalnym czynnikiem uczulającym organizm człowieka. W ostatnich latach wiele krajów ograniczyło zawartość niklu w artykułach codziennego użytku i materiałach medycznych, a maksymalne dopuszczalne stężenie niklu zmniejsza się coraz bardziej. Norma 94/27/WE Parlamentu Europejskiego, ogłoszona w 1994 roku, wymaga, aby stężenie niklu w materiałach wszczepianych do ciała człowieka (materiałach implantacyjnych, protezach ortodontycznych itp.) nie przekraczało 0,105%; dla materiałów metalowych (szmieszników, zegarków, pierścionków, bransoletek itp.), które przez długi czas są narażone na kontakt z ludzką skórą, maksymalne stężenie niklu nie powinno przekraczać 0,15 mg/cm2 na tydzień. Obecnie 304 nadal jest stosowany w produkcji powszechnych narzędzi medycznych, takich jak strzykawki, nożyczki medyczne, piórka i noże skalplowe.
 

Rozdział między blachą ze stali nierdzewnej 2B a 2D

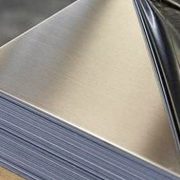
Nierdzewna stal stała się powszechnie stosowanym materiałem metalowym ze względu na doskonałą odporność na korozję, dobre właściwości mechaniczne i właściwości obróbki. Różnymi metodami obróbki oraz walcowaniem na zimno po obróbce powierzchnia stali nierdzewnej może mieć różne poziomy wykończenia powierzchni, strukturę ziarna i kolor. Obróbka powierzchni blach stalowych walcowanych na zimno ma następujące rodzaje: 2D, 2B, No.3, No.4, 240, 320, No.7, No.8, stan twardy HL, BA, TR, stopień wykończenia powierzchni wytłaczanej. Może być ona również stosowana w procesach elektrogalwanicznych, elektropolerowania, malowania bezbarwnego, wytwarzania rys, strzału, barwienia, powlekania oraz innych głębokich obróbkach powierzchni na bazie stali nierdzewnej walcowanej na zimno. Płyty ze stali nierdzewnej walcowanej na zimno są szeroko stosowane w budownictwie, dekoracji, urządzeniach gospodarstwa domowego, transporcie kolejowym, samochodach, windach, kontenerach, energetyce słonecznej, elektronice precyzyjnej oraz innych branżach, w tym w budownictwie, dekoracji, windach, kontenerach i innych produktach, które bezpośrednio używają 2D, 2B, BA, szlifowania i innych procesów powierzchniowych po obróbce walcowania na zimno, a urządzenia gospodarstwa domowego, transport kolejowy, samochody, energia słoneczna, elektronika precyzyjna oraz inne branże często wykorzystują bezpośrednie przetwarzanie blach ze stali nierdzewnej walcowanej na zimno lub płyt ze stali nierdzewnej szlifowanej i polerowanej.


Blacha ze stali nierdzewnej No.2D

No.2D to rodzaj matowatej powierzchni walcowanej na zimno bez warstwy tlenkowej. Po walcowaniu na zimno przechodzi on jedynie obróbką cieplną i obróbką solankową. Jasność jego powierzchni zależy od stopnia deformacji wynikającej z walcowania na zimno oraz od wykończenia powierzchni walca gotowego wyrobu, a także od metody obróbki solankowej służącej do usuwania utleniania. Powierzchnia No.2D obejmuje również szorstką rolkę do wyrównywania powierzchni na podstawie powyższego procesu. Rolka szorstka to specjalny proces pokrywania powierzchni walca, tj. na powierzchni walca powstają liczne twarde cząstki o zmiennej fazie, a podczas procesu wyrównywania na powierzchni blachy stalowej uzyskuje się nierównomierną strukturę powierzchni. Ta powierzchnia nadaje się do zastosowania w procesie formowania głębokiego, co pozwala poprawić stan tarcia i kontaktu między blachą stalową a matą, sprzyja przepływowi materiału oraz poprawia jakość formowanego przedmiotu. Powierzchnia ze stali nierdzewnej No.2D jest powszechnie stosowana w budowie ścian zewnętrznych budynków, zwłaszcza w tych częściach budynku, które nie wymagają odbicia światła. Hrubość Ra powierzchni mierzonej za pomocą urządzenia wynosi około 0,4 ~ 1,0 μm.


Blacha ze stali nierdzewnej nr 2B

Największa różnica między powierzchnią No. 2B a powierzchnią 2D polega na tym, że powierzchnia No. 2B ma gładką powierzchnię poziomującą, wygląda ona bardziej lśniąco w porównaniu z powierzchnią 2D; przyrząd do pomiaru szorstkości powierzchni ma wartość Ra wynoszącą 0,1–0,5 μm, jest to najczęściej stosowany proces i ma najszersze zastosowanie, nadaje się do przemysłu chemicznego, produkcji papieru, przemysłu naftowego, medycznego oraz innych celów ogólnych, a także do budowy ścian.

Wydarzenie


Cechy Kolor Proces Aplikacje
NO.2D Powierzchnia jest gładka i matowa Lśniący srebrno-biały


Walcowanie na gorąco + tlenkowanie w celu wygładzenia powierzchni + obróbka solankowa + walcowanie na zimno + obróbka solankowa Technologia 2D nadaje się do zastosowań nieznacznie wymagających w zakresie powierzchni, do celów ogólnych oraz do głbokiego wytłaczania, np. w przypadku komponentów samochodowych, rur wodnych itp.
NO.2B Więcej połysku niż w NO.2D Srebrno-biały, o lepszym połysku i wykończeniu niż powierzchnie 2D Walcowanie na gorąco + odbarczanie + obróbka cieplna + odbarczanie w zimnej walce + odbarczanie w temperacji + walcowanie w celu uzyskania wytrzymałości na rozciąganie. Następnie następuje końcowe walcowanie na zimno w łagodnym stopniu z walcem polerskim, co jest najczęściej stosowanym sposobem wykończenia powierzchni. Ogólne zastosowania takie jak naczynia stołowe, materiały budowlane itp.


Co to jest stal nierdzewna z lustrem 8K?

Ze względu na wyjątkową odporność na korozję, dobre właściwości przetwarzania oraz doskonały wygląd powierzchni, stal nierdzewna jest powszechnie stosowana w wielu dziedzinach, takich jak lotnictwo, energetyka, wojsko, budownictwo petrochemiczne itp. Polerowanie jest ważną częścią stali nierdzewnej. blacha stalowa W branży dekoracyjnej jego celem jest uzyskanie ostatecznego lustra (8K) ze stali nierdzewnej. Powierzchnia 8K (nr 8) to lustrzana polerowana powierzchnia o wysokiej odbłyskowości i wyraźnym obrazie odbicia. Zazwyczaj charakteryzuje się dobrą rozdzielczością i niską liczbą wad powierzchniowych, co pozwala na mierzenie jakości lustra ze stali nierdzewnej. Ogólna ocena wizualna: poziom 1 oznacza powierzchnię jasną jak lustro, umożliwiającą wyraźne widzenie rysów twarzy i brwi; poziom 2 oznacza powierzchnię jasną, umożliwiającą wyraźne widzenie rysów twarzy i brwi, ale część brwi jest niejasna; poziom 3 charakteryzuje się dobrą jasnością powierzchni, umożliwiającą wyraźne widzenie rysów twarzy i konturów, ale część brwi jest rozmyta; poziom 4 charakteryzuje się błyszczącą powierzchnią, ale nie pozwala na wyraźne widzenie rysów twarzy; poziom 5 to powierzchnia szara i matowa.


Srebrna płyta ze stali nierdzewnej została wykończona polerowaniem powierzchni początkowej blachy ze stali nierdzewnej BA, 2B lub No.1, aby uzyskać powierzchnię podobną do powierzchni lustra (nazwa naukowa: lustro 8K lub No.8). Srebrna płyta stalowa stanowi podłoże do obróbki kolejnych płyt kolorowych lub wytrawionych. Srebrna płyta ze stali nierdzewnej jest stosowana głównie w dekoracjach i produktach optycznych z metalu. Odporność na korozję stali nierdzewnej zależy od jej składu stopowego (chrom, nikiel, tytan, krzem, mangan itp.) oraz struktury wewnętrznej, która odgrywa decydującą rolę w elementach chromowych: może tworzyć film pasywny na powierzchni stali, izolacja metalu od świata zewnętrznego nie powoduje utleniania, zwiększa odporność na korozję. blacha stalowaCyfra „8” w skrócie 8K odnosi się do proporcji zawartości stopu, a literę „K” oznacza poziom odbicia światła po polerowaniu (K to poziom odbicia lustrzanego). Lustro 8K to klasa lustrzana stali ze stopu chromowo-niklowego.


Standardowy stal nierdzewna do lusterek obejmuje również 6K, 10K, 12K itp. Im większa liczba, tym lżejszy jest lustro. 6K odnosi się do lustra z grubą powłoką, 10K do lustra z cienką powłoką, co odpowiada standardowemu lustrowi; a 12K odnosi się do lustra z ultra cienką powłoką, który może spełniać funkcje optyczne. Im wyższa jasność, tym większa jest odbicia światła i mniej niedociągnięć powierzchniowych. W niektórych przypadkach, które nie wymagają surowych standardów, może się ono zbiorczo określać jako 8K. Głównymi technikami polerowania stosowanymi do uzyskania wysokiej jakości lustra ze stali nierdzewnej są polerowanie elektrolityczne, polerowanie chemiczne oraz polerowanie mechaniczne.


Polerowanie elektrolityczne

Polerowanie elektrolityczne polega na zanurzeniu w elektrolicie w celu uzyskania wysokiej jakości stali nierdzewnej na powierzchni produktu po procesie polerowania. Stal nierdzewna służy w tym procesie jako anoda, a przez elektrodę przepływa prąd stały, który przekształca specyficzną roztwór elektrolitu w metal. Powierzchnia anody tworzy gruba błonę śluzową o wysokiej oporności elektrycznej, a w produktach ze stali nierdzewnej o różnych grubościach błona śluzowa w mikroskopijnych zakrzywionych i wypukłych powierzchniach staje się coraz cieńsza. W rezultacie gęstość prądu biegnącego przez powierzchnię anody w mikroskopijnych rozstawach nie jest równomierna; prąd biegnie w kierunku wypukłości, rozpuszcza się szybko, a gęstość prądu w kierunku wklęsłości jest niewielka i rozpuszcza się powoli, co pozwala zmniejszyć nierówności powierzchni stali nierdzewnej i poprawić jej poziom i jasność oraz utworzyć warstwę pasywnacyjną bez wad.


Polerowanie chemiczne

Zasada polerowania chemicznego i polerowania elektrolitycznego jest podobna: stal nierdzewna umieszczana jest w określonej kompozycji roztworu; powierzchnia mikro-podwyższonej części ma wyższą szybkość rozpuszczania niż powierzchnia mikro-spłaszczonej części; powierzchnia stali nierdzewnej jest gładka i gładka. Widać zatem, że zasada metody polerowania chemicznego i metody polerowania elektrolitycznego zasadniczo jest taka sama, ale polerowanie elektrolityczne w połączeniu z elektrodyzotrykacją pod wpływem siły napędowej, aby przyspieszyć rozpuszczenie podwyższonej części, a metoda polerowania chemicznego całkowicie zależy od zdolności samoczyszczenia roztworu do wygładzania powierzchni stali nierdzewnej.


Polerowanie mechaniczne

Polerowanie mechaniczne dotyczy wysokiej prędkości obrotu koła polerującego z pastą polerską w celu mechanicznego wyeliminowania nierówności powierzchni stali nierdzewnej i uzyskania wykończenia powierzchni o wysokim połysku. Koło polerujące służy do określenia poziomu ziarnistości według różnych rodzajów tkanin wytwarzanych z niego, a główne formy konstrukcji to typ zszywania, typ składania itp. Pasta polerska w zależności od potrzeb polerowania, w zależności od zdolności chromu tlenkowego i wiązaka składającego się z zielonej pasty polerskiej, składa się z rodzaju szlifowania, pasty organicznej, dodatków składających się z wosku polerskiego. Polerowanie mechaniczne jest ogólnie podzielone na polerowanie szorstkie, polerowanie delikatne lub równocześnie polerowanie z różnymi pastami polerskimi i kołem polerującym, przy działaniu obrotu mechanicznego końcowy odbicie jest jasnym lustrzanym stalem nierdzewnym. Gdy użytkownik wybiera stal nierdzewną BA do operacji polerowania lustrzanego, nie jest wymagany proces polerowania szorstkiego.

Klasy rur ze stali nierdzewnej do zastosowań w przemyśle naftowym i gazowym

Ogólnie rzecz biorąc, niektóre stalowe stopowe rodzaje stali mogą spełniać wymagania dotyczące środowiska korozyjnego z zawartością H2S w oleju i gazie, ale w środowisku korozyjnym zawierającym CO2 lub H2S, CO2 i Cl – współistnienie Martensitic Stainless Steel wymaga dwutlenku węgla lub stopu niklowo-chromowego. Wersja API 5CT z 1988 roku dodała klasy stali odpornych na korozję, określiła klasę stali C75 z Martensitic Stainless Steel o stopach 9Cr i 13Cr.


Duża wytrzymałość MRury ze stali nierdzewnej artensycznej do odwiertów naftowych

 W środowisku mokrym z CO2 jako głównym gazem często występuje lokalne uszkodzenie rur wiertniczych oleju, takie jak korozja wgłębna i intergranuliczna, itp. Jeśli obecność Cl – jest duża, lokalne uszkodzenie będzie się nasilać. Zasadniczo należy uznać, że korozję można zignorować, gdy ciśnienie dwutlenku węgla wynosi mniej niż 0,021 MPa, a korozja wystąpi, gdy ciśnienie dwutlenku węgla osiągnie 0,021 MPa. Gdy pCO2 będzie wyższe niż 0,021 MPa, należy podjąć odpowiednie środki antykorozji. Zasadniczo nie występuje uszkodzenie spowodowane korozją wgłębną, gdy frakcja CO2 wynosi mniej niż 0,05 MPa.

Dowiedziono, że efekt stosowania środka o przedłużonym uwalnianiu w celu zapobieżenia korozji CO2 jest ograniczony, a efekt stosowania stali wysokowęglikowej, takiej jak stal 9%-%Cr, jest lepszy. Od lat 70. XX wieku niektóre studnie gazowe wykorzystują rury ze stali nierdzewnej 9Cr i 13Cr% w celu zapobieżenia korozji CO2. Amerykański Instytut Naftowy (API) zaleca stosowanie rur ze stali nierdzewnej martensiticznych 9Cr i 13Cr (API L80-9Cr i L80-13Cr) do celów standardowego użytkowania. Stal 13Cr charakteryzuje się lepszą odpornością na korozję CO2, natomiast stal 9Cr-1Mo charakteryzuje się lepszą odpornością na pękanie pod wpływem stresu H2S. Zasadniczo żadna ze stali nie jest odpowiednia w przypadku obecności H2S w atmosferze CO2. Kiedy w studni naftowej obecny jest H2S, należy jak najszybciej poprawić odporność SSCC rurociągu studni naftowej oraz zastosować obróbkę cieplną typu quenching and tempering w celu uzyskania jednorodnej postaci martensytowej, a twardość należy jak najdalej kontrolować poniżej HRC22.

Stopień nierdzewnej stali wiertnicy naftowej

Ocena C Mo Cr Ni Cu
9Cr ≤0.15 0.9-1.1 8.0-10.0 ≤0.5 /
13Cr 0.15-0.22 / 12.0-14.0 ≤0.5 /
SUP9Cr ≤0.03 1.5-2.5 12.0-13.5 4.0-6.0 /
SUP13Cr ≤0.03 1.5-2.5 14.0-16.0 5.0-7.0 0.5-1.5

Jednakże, stalowe rury API 13Cr znacznie zmniejszyły odporność na CO2 i skróciły żywotność w przypadku osiągnięcia przez odwiert temperatury 150°C lub wyższej. W celu poprawy odporności na korozję stalowych rur API 13Cr na CO2 i SSC (szkody spowodowane naprężeniami sulfidowymi), opracowano stalowe rury SUP13Cr o niskiej zawartości węgla z dodatkiem niklu i molibdenu. Stalowe rury te mogą być stosowane w środowiskach mokrych o wysokiej temperaturze, wysokich stężeniach CO2 oraz niewielkiej ilości siarczanu siarkowego. Struktura tych rur to martensyt ze stopniem temperowania mniejszym niż 5%. Odporność na korozję w przypadku CO2 można poprawić poprzez zmniejszenie zawartości węgla lub dodanie Cr i Ni, a odporność na korozję w przypadku otworzeń może zostać zwiększona poprzez dodanie Mo. W porównaniu z rurą stalową API 13Cr, odporność na korozję w przypadku CO2 i SSC jest znacznie zwiększona. Na przykład w tym samym środowisku korozyjnym szybkość korozji rury stalowej API 13Cr wynosi ponad 1 mm/rok, podczas gdy szybkość korozji rury stalowej SUP13Cr wynosi 0,125 mm/rok. Wraz z rozwojem głębokich i ultragłębokościowych odwiertów temperatura w odwiertach ropy nadal rośnie. Jeśli temperatura w odwiertach ropy zostanie jeszcze podniesiona do ponad 180°C, odporność na korozję rury stalowej SUP13Cr zaczyna również spadać, co uniemożliwia spełnienie wymagań długotrwałego użytkowania. Zgodnie z tradycyjnym zasadą wyboru materiału należy wybrać stal nierdzewną dwutlenkową lub stop niklowo-chromowy.


Mstopki ze stali nierdzewnej artensytowa rura do rurociągu naftowego

The rura rurociągowa Przenoszenie korozyjnego oleju i gazu wymaga tego samego materiału odpornego na korozję jak rura dla odwiertów naftowych. Wcześniej rurę zwykle wlewaliśmy środkami o długim czasie uwalniania lub materiałami odpornymi na korozję, takimi jak stal nierdzewna dwufazowa. Pierwszy z tych materiałów jest niestabilny pod względem efektu antykorozyjnego w wysokich temperaturach i może powodować zanieczyszczenie środowiska. Chociaż stal nierdzewna dwufazowa ma dobrą odporność na korozję, koszt jest wysoki, a kontrola temperatury podczas spawania jest trudna. Do budowy placu budowy stosowano stal martnocząsteczkową 11Cr dla środowiska CO2 oraz stal martnocząsteczkową 12Cr dla środowiska CO2+ z dodatkiem H2S. Stosowano stal martnocząsteczkową 11Cr w środowisku CO2 oraz stal martnocząsteczkową 12Cr w środowisku CO2+ z dodatkiem H2S. Stal ta charakteryzuje się dobrą spawalnością; bez przedgrzania i obróbki cieplnej po spawaniu jej właściwości mechaniczne są porównywalne z klasą stali X80, a odporność na korozję jest lepsza niż w przypadku rury z opóźnionym uwalnianiem środka przeciwkorozyjnego lub stalowej rury dwufazowej o dodatku H2S.

Rury ze stali nierdzewnej do rurociągów

Ocena C Cr Ni Mo
11Cr ≤0.03 11 1.5 /
12Cr ≤0.03 12 5.0 2.0


Rury ze stali nierdzewnej dwutlenkowatej do przemysłu naftowego

Stal nierdzewna typu martensitic SUP 15Cr nie spełnia wymagań odporności na korozję w przypadku gdy temperatura w studni naftowej lub gazowej zawierającej CO2 przekracza 200°C, a konieczne jest zastosowanie stali dwutlenkowodorostabilnej o dobrych właściwościach odporności na CO2 i korozyjne pęknięcia wynikające z naprężenia (Cl). Obecnie 22Cr a stal nierdzewna dwutlenek-wapniowy (Austenitic i Ferrite) nadaje się do odwiertów CO2 powyżej 200°C, podczas gdy producenci dostosowują zawartość Cr i Ni w celu dostosowania odporności na korozję. Stal dwutlenek-wapniowy składa się z fazy Austenitic i ferritu. Oprócz Cr i Ni, można dodać Mo i N w celu poprawy odporności na korozję. Oprócz stali nierdzewnej dwutlenek-wapniowego charakteryzuje się dobrą odpornością na korozję w wysokich temperaturach, w porównaniu ze stali nierdzewnej typu martensitowej, ma lepszą odporność na pękanie pod wpływem stresu H2S w temperaturze pokojowej w testach NACE TM 0177-A w roztworze o stężeniu 85%SMYS, w temperaturze 10kPa, w środowisku obciążającym Martensitowa stal nierdzewna może przetestować jedynie ciśnienie H2S w warunkach częściowych 10kPa, stal nierdzewna dwutlenek-wapniowy 25Cr może przetestować ciśnienie H2S w warunkach częściowych 10kPa.


Ogólnie rzecz biorąc, w środowiskach z obecnością CO2 i H2S, lub gdy ciśnienie H2S nie osiąga wartości krytycznej, ale Cl- jest bardzo wysokie, stal 13Cr (w tym stal super 13Cr) nie może spełniać wymogów, 22Cr stal nierdzewna dwuwarstwowa (ASF 2205) lub superduplexowa stal nierdzewna 25Cr, nawet stal nierdzewna o wysokim stopniu niklu i krzemu oraz stopowe ze składnikiem Ni i Fe-Ni, takie jak G3, stop 825 zawierający ponad 20% Cr, stop 30% Ni.

Jak elementy stopowe wpływają na stal nierdzewną?

Skład chemiczny ma ogromny wpływ na mikrostrukturę, właściwości mechaniczne, właściwości fizyczne i odporność na korozję stali. Chrom, molibden, nikiel i inne pierwiastki stopowe mogą zastąpić kąt Vertex płaszcza austenitowego i centrum sześciu płaszczy z żeliwa, węgiel i azot znajdują się w szczelinie między atomami płaszcza (pozycja szczeliny) ze względu na niewielki objętość, co powoduje ogromne naprężenie w płaszczu, stając się tym samym skutecznymi elementami utwardzającymi. Różne pierwiastki stopowe mają różne efekty na właściwości stali, czasami korzystne, a czasem szkodliwe. Głównymi pierwiastkami stopowymi stali nierdzewnej Austenitowej mają następujące efekty:


Cr

Chrom jest elementem stopowym, który sprawia, że stal nierdzewna jest „nie rdzewiejąca”. Do tworzenia powierzchniowego filmu pasywnacyjnego charakterystycznego dla stali nierdzewnej konieczne jest przynajmniej 10,5% chromu. Ten film pasywny może skutecznie chronić stal przed działaniem wody zanieczyszczonej substancjami korozyjnymi, różnych roztworów kwasowych oraz nawet silnego utleniania w wyniku korozji gazowej w wysokich temperaturach. Wartość zawartości chromu przekraczająca 10,5% zwiększa odporność stali nierdzewnej na korozję. Wartość zawartości chromu w 304 Stal nierdzewna ma stopień szlifowania 18%, a niektóre wysoce jakościowe stalowe rodzaje stali austenitycznej mają zawartość chromu sięgającą 20% –28%.


Ni

Miedź może tworzyć i stabilizować fazę austenitową. 8%Ni sprawia, że Stal nierdzewna 304dając mu właściwości mechaniczne, wytrzymałość i twardość wymagane przez austenit. Wysokowydajne stali nierdzewne o strukturze austenitowej zawierają wysokie stężenia chromu i molibdenu, a dodatkowo dodaje się nikiel w celu utrzymania struktury austenitowej, gdy do stali dodaje się więcej chromu lub innych elementów tworzących feritynę. Struktura austenitowa może być zapewniona przy zawartości niklu około 20%, a odporność na ściskanie i korozję stali nierdzewnej może zostać znacznie zwiększona.

Miedź może również zmniejszać tempo utwardzania podczas deformacji w niskich temperaturach, dlatego stopy stosowane do głębokiego wytłaczania, przędzenia i obróbki w niskich temperaturach zwykle mają wysoki zawartość miedzi.


Mo

Molibden poprawia odporność na korozję wgłębienną i szczelinową stali nierdzewnej w środowisku chlorkowym. Połączenie molibdenu z chromem, zwłaszcza azotem, sprawia, że wysokowydajna stal austenityczna ma silną odporność na korozję wgłębienną i szczelinową. Molibden może również poprawić odporność na korozję stali nierdzewnej w środowiskach redukcyjnych, takich jak kwas chlorowodorowy i rozcieńczony kwas siarkowy. Minimalna zawartość molibdenu w stali austenitycznej jest około 2%, np. w stali nierdzewnej 316. Wysoce wydajne stalowe stali austenityczne o najwyższym zawartości stopu zawierają do 7,5% molibdenu. Molibden przyczynia się do tworzenia fazy ferritowej i wpływa na równowagę fazową. Wpływa na tworzenie kilku szkodliwych faz wtórnych i tworzy niestabilne tlenki o wysokiej temperaturze, co ma negatywny wpływ na odporność na wysokotemperaturową utlenianie. Użycie stali nierdzewnej zawierającej molibden musi być uwzględnione.


C

Węgiel stabilizuje i wzmacnia fazę austenitową. Węgiel jest korzystnym elementem dla stali nierdzewnej stosowanej w środowiskach o wysokiej temperaturze, takich jak rury kotłowe, ale w niektórych przypadkach może mieć szkodliwy wpływ na odporność na korozję. Zawartość węgla w większości stali nierdzewnych typu austenitowego jest zwykle ograniczona do najniższego dopuszczalnego poziomu. Zawartość węgla w gatunkach do spawania (304LZawartość węgla w stali nierdzewnej o wysokiej wytrzymałości (np. 201L i 316L) jest ograniczona do 0,030%. Zawartość węgla w niektórych wysokowydajnych gatunkach stali z dodatkiem stopów jest nawet ograniczona do 0,020%.


N

Azot stabilizuje i wzmacnia fazę austenityczną oraz spowalnia proces senzityzacji węglika oraz tworzenia faz wtórnych. Standardowe austenityczne stalowe rodzaje stali nierdzewnej oraz wysokowydajne austenityczne rodzaje stali nierdzewnej zawierają azot. W niskowęglowych gatunkach stali (L) niewielka ilość azotanu (do 0,1%) może zrekompensować utratę wytrzymałości związanych z niską zawartością węgla. Azot wspomaga również zwiększenie odporności na korozję chlorowodorkową i korozję szczelinową, dlatego niektóre z najlepszych stali nierdzewnych o wysokich parametrach korozyjnych są wyposażone w azot w ilości do 0,5%.


Mn

Stalownie wykorzystują mangan do odoksydacji stopionego stali, więc niewielka ilość manganu pozostaje w całej stali nierdzewnej. Mangan może również stabilizować fazę austenitową i poprawiać rozpuszczalność azotu w stali nierdzewnej. Dlatego w stali nierdzewnej serii 200 mangan może być używany do zastępowania części niklu w celu zwiększenia zawartości azotu oraz poprawy wytrzymałości i odporności na korozję. Mangan dodaje się do niektórych wysokowydajnych stali nierdzewnych typu austenitowego, aby uzyskać taki sam efekt.


Cu

Miedź może zwiększyć odporność na korozję stali nierdzewnej w przypadku redukcji kwasów, takich jak niektóre mieszane roztwory kwasu siarkowego i fosforowego.


Si

Ogólnie rzecz biorąc, krzem jest korzystnym elementem w stali nierdzewnej austenitowej, ponieważ może poprawiać odporność stali na korozję w stężonych kwasach i w środowiskach o wysokiej zawartości tlenu. Otrzymuje się doniesienia, że stali nierdzewne specjalne o wysokim stopniu krzemieniającego się, takie jak UNS S30600, charakteryzują się wysoką odpornością na korozję w postaci otworów. Krzem, podobnie jak mangan, może być również stosowany do odtleniania stopionego stali, więc niewielkie inkluzje tlenkowe zawierające krzem, mangan i inne składniki odtleniające zawsze pozostają w stali. Jednak zbyt wiele inkluzji wpływa na jakość powierzchniowego wykończenia produktu.


Nb i Ti

Te dwa elementy są silnymi elementami tworzącymi węglik tytanowy i mogą być stosowane zamiast gatunków o niskiej zawartości węgla w celu zmniejszenia ryzyka wystąpienia reakcji senzitacyjnej. Karbid niobowy i karbid tytanowy mogą zwiększyć wytrzymałość w wysokich temperaturach. 347 a stal nierdzewna typu 321 zawierająca Nb i Ti jest powszechnie stosowana w kotłach i urządzeniach rafinacyjnych w celu spełnienia wymagań dotyczących wytrzymałości i spawalności w wysokich temperaturach. Stosowana jest również w niektórych procesach odtleniania jako pozostałości w wysokowydajnych stalach nierdzewnych typu Austenitic.


S i P

Siarka jest zarówno korzystna, jak i szkodliwa dla stali nierdzewnej. Jej pozytywnym działaniem jest poprawa wydajności obróbki, jednak jej negatywnym skutkiem jest zmniejszenie odporności termicznej stali, co zwiększa liczbę inkluzji siarczanu manganu, co w konsekwencji wpływa na zmniejszenie odporności stali na korozję. Wyższej jakości stali nierdzewnej Austenitowej nie jest łatwa do obróbki cieplnej, dlatego zawartość siarki powinna być utrzymywana na jak najniższym poziomie, około 0,001%. Siarka zwykle nie jest dodawana jako element stopowy do wysokowydajnych stali nierdzewnych typu Austenitowe. Jednak zawartość siarki w standardowych gatunkach stali nierdzewnej jest często wysoka (0,005% ~ 0,017%), co ma na celu zwiększenie głębokości penetracji spoin w procesie spawania samodoskładowego oraz poprawę wydajności cięcia.

Fosfor jest szkodliwym elementem i może negatywnie wpływać na właściwości termiczne formowania i walcowania na gorąco. W procesie chłodzenia po spawaniu przyczynia się ono również do wystąpienia pęknięć termicznych. Dlatego zawartość fosforu powinna być utrzymywana na minimalnym poziomie.

Dlaczego narzędzia stomatologiczne są wykonane ze stali nierdzewnej?

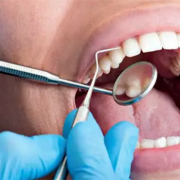
Do czyszczenia i pielęgnacji zębów stosuje się wiele rodzajów narzędzi, w tym sondy, lusterka, szczotki, szczotki do zębów oraz prasy. Lustra pomagają zbadać jamę ustną pacjenta, a szczotki usuwają płytkę nazębną i kamień nazębny. Polerka nadaje ostateczny wygląd wypełniaczowi, wygładzając zadrapania pozostawione przez inne narzędzia. Sonda służy do wykrycia przestrzeni w jamie ustnej i obszaru zębów, dzięki czemu można wprowadzić materiał uzupełniający. Są dostępne różne kąty i zaokrąglone kształty, dzięki czemu dentysta może swobodnie dotrzeć do wszystkich stron zębów. Dostępne są różne rodzaje materiałów do produkcji narzędzi stomatologicznych, w tym stal nierdzewna, stal węglowa, tytan i tworzywa sztuczne. Ważnymi czynnikami do rozważenia przy wyborze narzędzia są wytrzymałość i twardość materiału, masa, równowaga, zdolność utrzymywania ostrych krawędzi oraz odporność na korozję.

Instrumenty dentystyczne powinny mieć wystarczającą wytrzymałość i twardość, aby zapobiec ich złamaniu i uniknąć wypadków z powodu zadawania uderzeń. Stal nierdzewna oferuje najbardziej odpowiednie właściwości dla każdego rodzaju instrumentu. Wysoka twardość chirurgicznej stali nierdzewnej maksymalizuje żywotność końcówki oraz skraca czas konserwacji. Śruby ze stali nierdzewnej charakteryzują się doskonałą wytrzymałością, a szczypce i końcówki do czyszczenia wymagają ostrych krawędzi, aby zmniejszyć nacisk wywierany przez dentystę, co pozwala uniknąć uszkodzenia zębów pacjenta lub samego narzędzia. Ściereczki do czyszczenia trudno się użyć, co wpływa negatywnie na jakość i precyzję zabiegu oraz zwiększa czas pracy dentystów.

Tak jak w przypadku wszelkich praktyk medycznych, czystość jest kluczowym czynnikiem zapewniającym bezpieczeństwo i powodzenie działalności stomatologicznych gabinetów. Urządzenia stomatologiczne należy dezynfekować po każdym użyciu, zwykle za pomocą dezynfekcji parą pod wysokim ciśnieniem w autoklawie, przy zastosowaniu metody sterylizacji suchą lub chemicznej sterylizacji parą wodną. Stal nierdzewna jest odporna na korozję podczas wszelkich tych procesów sterylizacji, a jej obiekty bezwładne są łatwe do czyszczenia i dezynfekcji. Do usuwania utwardzonej płytki nazębnej z powierzchni zębów używa się szczoteczek do zębów.

Szeroko stosowanym gatunkiem jest AISI 440A, wysokowęglowy stal nierdzewny hartowany molibdenem o wytrzymałości 0,75%. Producent z Kalifornii używa gatunku 440A do produkcji wysokiej jakości narzędzi stomatologicznych i chirurgicznych. Zgodnie z doświadczeniem metalurgów firmy, ten gatunek oferuje najlepszą twardość, wytrzymałość i odporność na zużycie spośród wszystkich gatunków stali nierdzewnej. Inny wiodący producent narzędzi w Stanach Zjednoczonych używa stali nierdzewnej 440A do produkcji trwałych, niezawodnych i wysokiej jakości narzędzi, które umożliwiają stomatologom i technikom osiągnięcie najwyższego poziomu w praktyce medycznej i opiece nad pacjentami.

Producent niemieckich narzędzi dentystycznych produkuje sondy z superduplexowego stali nierdzewnej zawierającej 3% molibdenu. Superduplexowa stal nierdzewna charakteryzuje się wysoką wytrzymałością, dobrą wytrzymałością na rozciąganie oraz doskonałą odpornością na zużycie, co zapewnia długotrwałe utrzymywanie ostrości końcówki narzędzia. Firma Sandvik, producent stali nierdzewnej, oferuje szereg gatunków tej stali zawierających molibden – gatunek 4% z obróbką utwardzającą przez obciążenie (PH) – zawierający molibden w postaci molibdenu. Może on być wytwarzany przy niskiej twardości, a następnie poddawany obróbce cieplnej w celu uzyskania końcowej twardości w jednym procesie. Ma on lepszą wytrzymałość niż gatunek hartowany martensitem, który wymaga więcej etapów obróbki cieplnej.