304 paslanmaz çelik tıbbi sınıf mı?

Endüstriyel paslanmaz çelik ile karşılaştırıldığında, tıbbi paslanmaz çelik, metal iyonlarının çözünmesini azaltma ve intergranular korozyon ve stres korozyonu gibi yerel korozyonların oluşmasını önleme gibi temel özelliklerinden dolayı kimyasal bileşim açısından daha katı gereksinimler taşır. Ni ve Cr gibi alaşım elementlerinin içeriği sıradan paslanmaz çelikten (genellikle sıradan paslanmaz çelikin üst sınırı) daha yüksektir; bununla birlikte S ve P gibi yabancı elementlerin içeriği sıradan paslanmaz çelikten daha düşüktür. Yıllardır tıbbi paslanmaz çelik, özellikle kritik bakım ve cerrahi durumlarında cerrahi uygulamalar için tercih edilen bir materyal olmuştur. Ni ve Cr gibi elementler, genel kalite paslanmaz çelik ile karşılaştırıldığında daha yüksek korozyon direnci özelliğine sahiptir. Cerrahi aletlerde kullanılan tıbbi paslanmaz çelikte kullanılan alaşım türü, aletin korozyona karşı dayanabilmesi ve iç hatalar ve boşluklardan arınabilmesi için çok önemlidir.

Birçok paslanmaz çelik tıbbi amaçlar için kullanılabilir; en yaygın olanı Austenitik 316 (AISI 316L) olup “cerrahi çelik” olarak bilinir. AISI 301, tıbbi yayların üretimi için en yaygın kullanılan metaldir. Tıbbi kullanım için diğer yaygın olarak kullanılan paslanmaz çelikler arasında 420, 440 ve 17-4PH bulunur. Bu Martensitik paslanmaz çelikler Austenitik paslanmaz çelikler 316 kadar korozyona karşı dayanıklı değildir ancak daha yüksek sertliktedir. Bu nedenle, Martensitik paslanmaz çelik tesisleri kesici takımlar veya diğer implant gereçleri üretimi için kullanılır. Soğuk işleme esnasında esneklik kazanır ancak korozyon direnci kaybeder. Tıbbi paslanmaz çelik, benzersiz dayanıklılığı, ısıl işlem direnci, cerrahi fonksiyonellik ve korozyon direnci sayesinde yaygın popülerlik kazanmıştır. Hastane koltukları, körükler, uç plakalar, cerrahi eldivenler, IV pompaları ve iğneler gibi çeşitli uygulamalarda kullanılmaktadır. Çok yüksek dayanıklılığı ve özel uygulamalarda kullanım ihtiyacı nedeniyle, bu kalite derecesindeki paslanmaz çeliği kullanan üreticilerin kalite kontrol ve üretim spesifikasyonlarına dikkat etmeleri zorunludur. Cerrahi aletlerin üretiminde kullanılan en popüler tıbbi paslanmaz çelikler şunlardır: 304 Ancak en iyi alaşımlarda daha düşük karbon içeriği ve 316L ve 317L çeliklerde olduğu gibi Mo da eklenir.

304 paslanmaz çelik, yani 18-8 paslanmaz çelik, 304 seri paslanmaz çelik ayrıca daha düşük karbon içerir. 304LIsıya dayanıklı amaçlar için 304H, kullanılabilir mi? 304 paslanmaz çelik tıbbi amaçlar için de kullanılabilir mi? 1926 yılında üretilen 18% CR-8% Ni paslanmaz çelik (AISI 304) ilk olarak ortopedik implant malzemesi olarak ve daha sonra stomatolojide kullanılmaya başlandı. AISI 316 paslanmaz çelik 2%Mo içeren formunda kliniklerde 1952 yılına kadar kullanılmadı ve 304 paslanmaz çelik yavaş yavaş yerini aldı. Paslanmaz çeliğin intergranular korozyon sorununu çözmek için 1960'lı yıllarda, iyi biyoçözünürlük, mekanik özellikler ve daha iyi korozyon direnci olan ultra-düşük karbonlu AISI 316L ve AISI 317L paslanmaz çelikler tıbbi alanda kullanılmaya başlandı. Ancak Ni insan vücudu için potansiyel bir duyarlılık faktörüdür. Son yıllarda birçok ülke günlük ihtiyaç ürünlerinde ve tıbbi metal malzemelerde Ni içeriğini sınırladı ve izin verilen maksimum Ni içeriği giderek daha düşük seviyelere geriledi. 1994 yılında yürürlüğe giren Avrupa Parlamentosu Standardı 94/27/EC, insan vücuduna implante edilen materyallerde (implante malzemeler, ortodontik protezler vb.) Ni içeriğinin 0,105%'i geçmemesi gerektiğini şart koşuyor. İnsan derisine uzun süre maruz kalan metal materyallerde (takı, saat, yüzük, bilezik vb.) ise maksimum Ni miktarı haftada 0,15lg/cm2'yi geçmemelidir. Bugün 304 hala şırıngalar, tıbbi makaslar, cımbızlar ve kalıcı kesici serisi gibi yaygın tıbbi cihazların üretiminde kullanılmaktadır.
 

2B ve 2D paslanmaz çelik levha arasındaki fark

Paslanmaz çelik, mükemmel korozyon direnci, iyi mekanik özellikler ve işleme özellikleri nedeniyle yaygın olarak kullanılan bir metal malzemedir. Farklı işleme yöntemleri ve işleme sonrası soğuk haddeleme sayesinde paslanmaz çelik yüzeyleri farklı yüzey kalitelerine, tanelere ve renklere sahip olabilir. Soğuk haddelenmiş paslanmaz çelik levhanın yüzey işlenmesi 2D, 2B, No.3, No.4, 240, 320, No.7, No.8, HL, BA, TR sert durumları ve kabartmalı yüzey derecelerine sahiptir. Soğuk haddelenmiş paslanmaz çelik esas alınarak elektrokaplama, elektropolişleme, yönlendirilmemiş çizgili yüzey, aşındırma, shot peening, boyama, kaplama ve diğer derin işleme yüzeyleri uygulanabilir. Paslanmaz çelik soğuk haddelenmiş sac, inşaat, dekorasyon, ev aletleri, demiryolu taşımacılığı, otomobil, asansör, konteyner, güneş enerjisi, hassas elektronik ve diğer alanlarda yaygın olarak kullanılmaktadır; bunlar arasında inşaat, dekorasyon, asansör, konteyner ve diğer ürünler doğrudan soğuk haddeleme işleminden sonra 2D, 2B, BA, taşlama ve başka bir yüzey işleme uygulayarak kullanılır; ev aletleri, demiryolu taşımacılığı, otomobil, güneş enerjisi, hassas elektronik ve diğer endüstriler ise genellikle soğuk haddelenmiş paslanmaz çelik levha veya sığ taşlama ve parlatma işlemiyle doğrudan işlenmiş paslanmaz çelik levhaları kullanmaktadır.


No.2D paslanmaz çelik levha

No.2D, oksit tabakası olmayan soğuk haddelenmiş düz bir yüzey türüdür. Soğuk haddeleme işleminden sonra sadece ısıl işlem ve tavlama uygulanır. Yüzeyin parlaklığı, soğuk haddelemenin deformasyon derecesi ve bitmiş ürünün işleme rulosunun yüzeyinin kalitesine bağlıdır ve ayrıca oksidasyonun giderilmesi için tavlama yöntemine de bağlıdır. No.2D yüzeyi, yukarıdaki esaslara göre hafif düzleştirme için bir kaba yüzey rulo da içerir. Kaba yüzey rulosu, rulo yüzeyini kaplamak için özel bir işlemdir; yani, rulo yüzeyinde bir dizi faz değişikliği yapan sert partikül oluşur ve bu durum, düzleştirme işlemi sırasında çelik levhanın yüzeyinde düzensiz yüzey yapısı oluşur. Bu tür yüzey, derin çekme şekillendirme işlemine uygundur; çelik levha ile kalıp arasındaki sürtünme ve temas koşullarını iyileştirir; malzeme akışını iyileştirir; iş parçası şekillendirme kalitesini artırır. No.2D yüzey paslanmaz çelik, özellikle yansıma gerektirmeyen binaların perde duvarlarında yaygın olarak kullanılmaktadır. Cihazla ölçülen yüzeyin Ra pürüzlülüğü yaklaşık 0.4 ~ 1.0μm'dir.


No.2B paslanmaz çelik levha

No. 2B ile 2D yüzey arasındaki en büyük fark, No. 2B'nin düzleştirme işlemi daha yumuşak olmasıdır. Bu yüzey, 2D yüzeyle kıyasla daha hafif görünmektedir. Yüzey pürüzlülüğünü ölçen cihazın Ra değeri 0,1 ~ 0,5 μm'dir; bu, en yaygın işlem olup en yaygın uygulama alanıdır; kimya endüstrisi, kâğıt yapımı, petrol, tıp ve diğer genel amaçlar için uygundur; ayrıca yapı duvarları için de kullanılmaktadır.

Görünüm


Özellikler Renk Proses Başvuru
NO.2D Yüzey düz ve mattır Parlak gümüş beyaz


Sıcak haddeleme + tavlama + kesme frezeleme + soğuk haddeleme + tavlama 2D, sıkı olmayan yüzey gereksinimleri, genel amaçlar ve otomotiv parçaları, su boruları vb. gibi derin damgalama işlemleri için uygundur.
NO.2B NO.2D'den daha parlak Gümüş beyaz, 2D yüzeylere göre daha iyi parlaklık ve cilalama özelliğine sahiptir. Sıcak haddeleme + tavlama + pürüzlendirme + soğuk haddeleme + tavlama + soğutma ve temperleme. NO.2D işlemi, parlatma silindiri ile son hafif soğuk haddelemeyle tamamlanır; bu, en yaygın kullanılan yüzey işleme yöntemidir. Gıda takımları, yapı malzemeleri gibi genel uygulamalar.


8K aynalı paslanmaz çelik levha nedir?

Benzersiz korozyon direnci, iyi işleme performansı ve mükemmel yüzey görünümü sayesinde paslanmaz çelik, havacılık, enerji, askeri, inşaat, petrokimya gibi birçok alanda yaygın olarak kullanılmaktadır. Parlatma işlemi paslanmaz çelik için önemli bir işlemdir. çelik levha Dekorasyon sektöründe amacı, nihai aynanın (8K) paslanmaz çeliği elde etmektir. 8K yüzey (No.8), aynalı cilalı bir yüzeydir; yüksek yansıtıcılık, net yansıma görüntüsü; genellikle aynalı paslanmaz çeliğin kalitesini ölçmek için çözünürlük ve yüzey kusur oranı bulunur; genel görsel değerlendirme: 1. seviye aynanın aynası gibi parlak bir yüzeydir; insan özelliklerini ve kaşları net bir şekilde görebilir; 2. seviye yüzey parlaktır; insan özelliklerini ve kaşları net bir şekilde görebilir; ancak kaş kısmı net değildir; 3. seviye yüzey parlaklık iyi düzeydedir; insan yüz özelliklerini ve kontürlerini net bir şekilde görebilir; ancak kaş kısmı bulanık görünür; 4. seviye yüzey parlaktır; ancak insan yüz özelliklerini net bir şekilde görememektedir; 5. seviye ise gri ve solgun bir yüzeydir.


Paslanmaz çelik aynalık plakası, BA, 2B veya No.1 cilalama işlemlerinin ardından paslanmaz çelik plakanın ilk yüzeyindeki aynalık cilalamasıyla aynalık yüzeyine benzer hale getirilir (bilimsel adı 8K aynalık veya No.8). Aynalık çelik plakası, sonradan renkli veya kazınmış plakalar işlenmesi için alt tabakadır. esas olarak her türlü dekorasyon veya metal optik ürünlerde kullanılır. Paslanmaz çeliğin korozyon direnci, alaşımlı bileşimi (krom, nikel, titanyum, silikon, manganez vb.) ve iç yapısına bağlıdır; krom elementi açısından önemli bir rol oynayan bu bileşen, çelik yüzeyinde paslanmayı önleyen bir film oluşturabilir; metal ve dış dünya arasındaki izolasyon oksidasyon oluşumunu engeller ve korozyon direncini arttırır. çelik levha8K'daki "8" rakamı alaşımlı bileşen oranına atıfta bulunur; "K" harfi ise parlatma işleminden sonra elde edilen yansıtıcılık seviyesini belirtir (K, aynaya yansıyan ışığın seviyesidir). 8K aynası krom-nikel alaşımlı çeliğin aynalık sınıfıdır.


Yaygın aynalı paslanmaz çeliklerde ayrıca 6K, 10K, 12K vb. değerler de bulunmaktadır; bu değerler ne kadar büyük olursa aynanın daha ince olması anlamına gelir. 6K, kaba taşlama ve parlatma aynası plakası anlamına gelir; 10K ise ince taşlama ve parlatma aynası paneli anlamına gelir; bu değerler sıradan aynaya eşdeğerdir; ve 12K ise ultra ince taşlama ve parlatma aynası paneli anlamına gelir; bu değerler optik amaçlara uygundur. Parlaklık ne kadar yüksek olursa yansıtıcılık o kadar büyük olur ve yüzey kusurları o kadar az olur. Bazı sert olmayan seslerde bunlar topluca 8K olarak adlandırılabilir. Yüksek kaliteli aynalı paslanmaz çeliği elde etmek için kullanılan başlıca parlatma teknikleri elektrolitik parlatma, kimyasal parlatma ve mekanik parlatmadır.


Elektrolitik cilalama

Elektrolitik parlatma, parlatma işlemi sırasında yüzeyde yüksek kaliteli paslanmaz çelik elde etmek için elektroliteye batırılmaktır. Bu süreçte paslanmaz çelik anot olarak görev yapar; doğrudan akım yardımıyla bu çözelti elektroliteye aktarılır ve paslanmaz çelik metaline iletilir. Bu işlem sırasında paslanmaz çelik ürünlerinin farklı kalınlıklardaki mikroskopik içbükey ve dışbükey yüzeylerinde oluşan kalın mukus tabakası, anot yüzeyinde yüksek dirençli, kalın bir tabaka oluşturur. Bu durum, anot yüzeyindeki akım yoğunluğunu mikro düzeyde dağıtılmamış hale getirir; akım yoğunluğu çatlaklarda hızla kaybolur ve içbükey yüzeydeki akım yoğunluğu ise daha yavaş kaybolur; böylece paslanmaz çelik yüzeyindeki pürüzsüzlük azaltılır, seviye ve parlaklık artırılır ve paslanmaz çelik üzerinde kusursuz bir pasivasyon tabakası oluşur. Elektrolitik parlatma çözeltisi yeterli oksitleyici içerir ve aktif iyonlar pasivasyon filmini bozamaz.


Kimyasal parlatma

Kimyasal parlatma ve elektrolitik parlatma prensipleri benzerdir; paslanmaz çelik belirli bir çözelti kompozisyonuna yerleştirilir; çözülme hızının mikro yüksekliğe sahip kısmı mikro eğriye sahip kısmından daha büyük olur ve paslanmaz çelik yüzeyi pürüzsüzdür. Kimyasal parlatma yöntemi ve elektrolitik parlatma yönteminin prensibi temelde aynıdır; ancak elektrolitik parlatma, yükseltilmiş parçanın çözülmesini hızlandırmak için zorlayıcı bir etki altında voltajlı elektroliz eklenmesiyle gerçekleştirilir; kimyasal parlatma yöntemi ise paslanmaz çelik yüzeyini pürüzsüz hale getirmek için çözeltinin kendi kendini koruma yeteneğine tamamen bağımlıdır.


Makine cilası

Makine cilası, paslanmaz çeliğin düzensiz yüzeyini mekanik olarak gidermek ve parlak bir yüzey işleme elde etmek için cilalama macunu bulunan yüksek hızlı dönen cilalama tekerleğine verilen addır. Cilalama tekerleği, bu tekerleğin ürettiği farklı türde bezlere göre granülaj seviyesini belirlemek için kullanılır ve ana yapı formları dikiş tipi, katlanabilir tip ve benzeridir. Krom oksit ve yeşil cilalama macası içeren bağlayıcıdan oluşan cilalama macası ile cilalama yeteneğine göre cilalama tekerleği, ayrıca aşındırıcı, organik maca ve cilalama mumundan oluşan katkı maddelerinden oluşur. Makine cilası genellikle kaba cilalama, ince cilalama veya aynı zamanda farklı cilalama macaları ve cilalama tekerleği ile birlikte gerçekleştirilir; mekanik dönüşün etkisiyle nihai yansıma görüntüsü net aynalı paslanmaz çelik olur. Aynalık cilalama işlemi için BA paslanmaz çeliği seçen kullanıcı, kaba cilalama işlemine gerek kalmaz.

Petrol ve gaz sahası için paslanmaz çelik boru çeşitleri

Genel olarak, bazı düşük alaşımlı çelikler H2S içeren aşındırıcı petrol ve gaz ortamı gereksinimlerini karşılayabilir, ancak Martensitik paslanmaz çeliklerin ihtiyaç duyduğu CO2 veya H2S içeren aşındırıcı ortamda, CO2 veya H2S ile birlikte CO içeren ortamda veya Cl içeren ortamda çift katmanlı paslanmaz çelik veya hatta nikel bazlı alaşımlar kullanılmalıdır. API 5CT'nin 1988 versiyonu, aşınmaya dayanıklı boru çeliği sınıflarını ekledi ve Martensitik paslanmaz çeliklerin 9Cr ve 13Cr değerlerini içeren C75 çelik sınıfını belirledi.


Yüksek mukavemet MYağ kuyusu için artensitik paslanmaz çelik boru

 Ana gaz olarak CO2 bulunan ıslak ortamda genellikle yerel yağ kuyusu borusu korozyonları görülür; örneğin çukur korozyonu ve intergranular korozyon gibi. Cl – varlığı durumunda yerel korozyon daha da yoğunlaşır. Genellikle Karbondioksit basıncı 0,021MPa'dan düşük olduğunda korozyonun göz ardı edilebileceği kabul edilir ve karbon dioksit basıncı 0,021MPa'ya ulaştığında korozyon meydana gelir. CO2 oranı 0,05Mpa'dan düşük olduğunda korozyonun neden olmadığı düşünülür.

Sürekli salımlı bir madde kullanılarak CO2 korozyonunu önlemenin etkisi sınırlı olduğu kanıtlanmıştır ve 9%-%Cr çelik gibi yüksek kromlu çeliklerin etkisi daha iyi olmaktadır. 1970'lerden beri bazı doğal gaz kuyularında CO2 korozyonunu önlemek için 9Cr ve 13Cr% paslanmaz çelik borular kullanılmıştır. Amerikan Petrol Enstitüsü (API) standart kullanım için 9Cr ve 13Cr martensitik paslanmaz çelik boruları (API L80-9Cr ve L80-13Cr) öneriyor. 13Cr çeliği CO2 korozyonuna karşı daha iyi direnç gösterirken, 9Cr-1Mo çeliği H2S stres korozyon çatlamasına karşı daha iyi dayanıklılık gösteriyor. Temel olarak, H2S CO2 atmosferinde mevcut olması durumunda hiçbir çelik uygun değildir. H2S CO2 petrol kuyusunda bulunduğu durumlarda, petrol kuyusu borusunun SSCC direnci mümkün olduğunca arttırılmalı ve homojen martensit elde edilmesi için söndürme ve temperleme ısıl işlemine başvurulmalı, sertlik HRC22'nin altına mümkün olduğunca indirgelemelidir.

Yağ kuyusunun paslanmaz çelik sınıfı

Derece C Mo Cr Ni Cu
9Cr ≤0.15 0.9-1.1 8.0-10.0 ≤0.5 /
13Cr 0.15-0.22 / 12.0-14.0 ≤0.5 /
SUP9Cr ≤0.03 1.5-2.5 12.0-13.5 4.0-6.0 /
SUP13Cr ≤0.03 1.5-2.5 14.0-16.0 5.0-7.0 0.5-1.5

Ancak API 13Cr çelik boruların CO2 ve SSC (sulfide stress cracking) dayanımında önemli ölçüde azalma ve kullanım ömrünün kısalması yaşanmaktadır. API 13Cr çelik boruların CO2 ve SSC (sülfür stres çatlaması) dayanımını artırmak amacıyla Ni ve Mo ilave edilmiş düşük karbonlu SUP13Cr çelik borular geliştirilmiştir. Bu boruların yapısı Martensit çeliği olup ferrit miktarı %5'ten azdır. Bu borular yüksek sıcaklıklarda, yüksek CO2 konsantrasyonlarında ve az miktarda hidrojen sülfürü içeren ortamda kullanılabilir. Karbon oranını düşürmek veya Cr ve Ni ilave etmek suretiyle bu boruların korozyon direnci artırılabilir ve çelik borunun korozyon direnci pit çökmesine karşı iyileştirilebilir. API 13Cr çelik boruyla karşılaştırıldığında, CO2 ve SSC dayanımı büyük ölçüde artmıştır. Örneğin, aynı aşındırıcı ortamda API 13Cr çelik borunun korozyon hızı 1 mm/a'dan fazladır, ancak SUP13Cr çelik borunun korozyon hızı 0,125 mm/a'ya düşmektedir. Derin ve ultra-derin kuyuların geliştirilmesiyle birlikte petrol kuyusu sıcaklığı da artmaya devam etmektedir. Eğer petrol kuyusu sıcaklığı daha da 180°C'ye kadar artırılırsa, SUP13Cr petrol kuyusu borusunun korozyon direnci de düşmeye başlar ve bu da uzun süreli kullanım gereksinimlerini karşılayamaz. Geleneksel malzeme seçimi prensibine göre, çiftli paslanmaz çelik veya Nikel bazlı alaşımlar seçilmelidir.


Martensitik paslanmaz çelik Petrol boru hattı için boru

The boru borusu Korozyona dayanıklı yağ ve gaz taşıma için aynı korozyona dayanıklı malzeme kullanılmalıdır. Eskiden boru genellikle yüksek sıcaklıklarda korozyona dayanıklı malzemeler veya sürekli salınım yapan ajanlar ile enjekte edilirdi. Bu yöntem korozyon direnci açısından kararsızdır ve çevre kirliliğine neden olabilir. Çift fazlı paslanmaz çelik iyi korozyon direnci gösterse de maliyeti yüksek ve kaynak sıcaklığı kontrol edilmesi zor olduğundan, tesisin inşası sırasında kaynak öncesi ısıtma ve kaynak sonrası ısıl işlem yapmak zorluklar yaratır. CO2 ortamı için 11Cr martensitik boru ve CO2+ izotoplu H2S ortamı için 12Cr martensitik boru kullanılmaya başlandı. Boru iyi kaynak yapabilme özelliğine sahiptir; ön ısıtma ve kaynak sonrası ısıl işlem yapılmadığı için mekanik özellikleri X80 çelik sınıfına eşdeğerdir ve korozyon direnci gecikmeli salınım ajanlı veya çift fazlı paslanmaz çelik boru ile aynı seviyededir.

Boru hattı için paslanmaz çelik boru

Derece C Cr Ni Mo
11Cr ≤0.03 11 1.5 /
12Cr ≤0.03 12 5.0 2.0


Petrol endüstrisi için çift yönlü paslanmaz çelik boru

CO2 içeren petrol kuyusunun sıcaklığı 200°C'yi aştığında, martensitik paslanmaz çelik SUP 15Cr'nin korozyon direnci gereksinimlerini karşılayamayacağı gibi, CO2 ve Cl'ye karşı iyi dirençli çift alaşımlı paslanmaz çelik de gereklidir. Halihazırda, 22Cr Ve 25Cr çift tabakalı (Austenitik ve Ferritik) paslanmaz çelikler, CO2 kuyularında 200°C'nin üzerindeki sıcaklıklarda uygundur; üreticiler ise korozyon direncini ayarlamak için Cr ve Ni içeriğini ayarlarlar. Çift tabakalı çelik, ferritik fazın yanı sıra austenitik fazdan da oluşur. Cr ve Ni'nin yanı sıra Mo ve N de korozyon direncini artırmak için eklenir. Çift tabakalı paslanmaz çelik, yüksek sıcaklıklarda iyi korozyon direncine sahiptir; martensitik paslanmaz çelik ile karşılaştırıldığında, oda sıcaklığında NACE TM 0177-A testinde H2S stres korozyon çatlamasına karşı daha iyi direnç gösterir; A çözeltisi, 85%SMYS yükleme ortamında, martensitik paslanmaz çelik yalnızca 10kPa H2S kısmi basınç testini geçebilir; 25Cr çift tabakalı paslanmaz çelik ise 100kPa H2S kısmi basınç testini geçebilir.


Genel olarak, CO2 ve H2S ortamlarında veya H2S kısmi basınç kritik değere ulaşmaz ancak Cl- çok yüksektir; 13Cr çeliği (super 13Cr çeliği de dahil) bu gereksinimleri karşılayamaz. 22Cr Dupleks paslanmaz çelik (ASF 2205) veya süper dupleks paslanmaz çelik 25Cr; Ni içeriği yüksek olan, 20% Cr ve Ni içeren alaşımlar (G3, alaşım 825), daha fazla Ni içeren alaşımlar (Ni-bazlı ve Fe-Ni bazlı alaşımlar30%) gereklidir.

Elementin alaşımlı bileşimi paslanmaz çeliğe nasıl etki eder?

Kimyasal bileşim, çeliğin mikro yapısı, mekanik özellikleri, fiziksel özellikleri ve korozyon direncine büyük ölçüde etki etmektedir. Krom, molibden, nikel ve diğer alaşımlı elementler, östenit kafesinin üst kenar açılarını ve küp demirin altı kenarının merkezini değiştirebilir; karbon ve azot, hacimsel olarak küçük olan boşluklar nedeniyle kübik demirin alt kenarlarında yer alır (boşluk pozisyonu); bu durum küp demirinin kafes atomları arasındaki boşlukta (boşluk pozisyonu) büyük gerilmelere neden olur; böylece etkili sertleştirici elementler haline gelir. Austenitik paslanmaz çeliğin farklı alaşımlı elementleri, özelliklerine göre farklı etkilere sahiptir; bazen faydalı, bazen zararlı etkilere sahiptir. Austenitik paslanmaz çeliğin ana alaşımlı elementleri aşağıdaki etkilere sahiptir:


Cr

Krom, paslanmaz çeliği “paslanmaz” kılar. Paslanmaz çeliğin sahip olduğu yüzey paslanmazlık filmini oluşturmak için en az 10,5% krom gerekir. Paslanmazlık filmi, paslanmaz çeliğin aşındırıcı su, çeşitli asit çözümleri ve hatta yüksek sıcaklıklı gaz korozyonunun güçlü oksidasyonuna karşı etkin bir şekilde direnmesini sağlar. Krom içeriği 10,5%’i aştığında, paslanmaz çeliğin korozyon direnci artar. Krom içeriği 304 Paslanmaz çelikten yapılan ürünlerin yüzdesi 'dir ve bazı yüksek kaliteli Austenitik paslanmaz çeliklerin krom içeriği ile arasında değişmektedir.


Ni

Nikel, Austenitik fazı oluşturabilir ve stabilize edebilir. 8%Ni bu işlevi yerine getirir. 304 paslanmaz çelikBu malzemeye, ostenit tarafından istenen mekanik özellikler, mukavemet ve dayanıklılık kazandırır. Yüksek performanslı ostenitik paslanmaz çelikler krom ve molibdenin yüksek konsantrasyonlarına sahiptir ve çeliğe daha fazla krom veya diğer ferrit oluşturucu elementler eklendiğinde ostenitik yapıyı korumak için nikel ilave edilir. Ostenitik yapının yaklaşık nikel içeriği ile garanti altına alınabilmesi ve paslanmaz çeliğin stres korozyon kırılma direncinin büyük ölçüde arttırılması mümkündür.

Nikel, soğuk deformasyon sırasında işlenebilirlik oranını da azaltabilir; bu nedenle derin çekme, iplikçap ve soğuk haddeleme için kullanılan alaşımların genellikle yüksek bir nikel içeriği bulunur.


Mo

Molibden, klorür ortamında paslanmaz çeliğin çukurlaşma ve çatlaklı korozyon direncini artırır. Molibden ve kromün, özellikle azotun bir arada kullanılması sayesinde yüksek performanslı östenitik paslanmaz çelikler çukurlaşma ve çatlaklı korozyona karşı daha güçlü direnç gösterir. Molibden ayrıca hidroklorik asit ve seyreltilmiş sülfürik asit gibi indirgeyici ortamlarda paslanmaz çeliğin korozyon direncini de artırabilir. Östenitik paslanmaz çeliğin minimum molibden içeriği yaklaşık 2%'dir; örneğin 316 paslanmaz çelik. En yüksek alaşım içeriğine sahip yüksek performanslı östenitik paslanmaz çelikler, 7,5%'e kadar molibden içerir. Molibden, ferrit fazının oluşumuna katkıda bulunur ve faz dengesini etkiler. Birkaç zararlı ikincil fazın oluşumuna katkıda bulunur ve yüksek sıcaklıklarda oluşan oksitlerin oluşumuna neden olur; yüksek sıcaklıklarda oksidasyon direnci üzerinde olumsuz bir etki yaratır. Bu nedenle molibden içeren paslanmaz çeliklerin kullanımı dikkate alınmalıdır.


C

Karbon, Austenitik fazı stabilize eder ve güçlendirir. Karbon, kazan boruları gibi yüksek sıcaklık ortamlarında kullanılan paslanmaz çelikler için faydalı bir elementdir, ancak bazı durumlarda korozyon direnci üzerinde olumsuz bir etki yaratabilir. Çoğu Austenitik paslanmaz çeliğin karbon içeriği genellikle uygulanabilir en düşük seviyeye sınırlandırılır. Kaynaklı sınıfların karbon içeriği (304L201L ve 316L) limit 0,030%'dur. Bazı yüksek alaşımlı yüksek performanslı sınıfların karbon içeriği daha da düşük olan 0,020%'ye kadar sınırlandırılmıştır.


N

Azot, Austenite fazını stabilize eder ve güçlendirir; karbür hassasiyetini ve ikincil faz oluşumunu yavaşlatır. Her iki standart ostenitik paslanmaz çelik ve yüksek performanslı ostenitik paslanmaz çeliklerde de azot bulunur. Düşük karbon içeriği nedeniyle oluşan güç kaybını küçük miktarda azot (0,1%'e kadar) telafi edebilir. Azot ayrıca klorür çukurluğu ve çatlak korozyonuna karşı direnci artırmaya yardımcı olur; bu nedenle bazı en iyi korozyon direnci sağlayan yüksek performanslı ostenitik paslanmaz çeliklerde azot içeriği 0,5%'e kadar çıkabilir.


Mn

Çelik fabrikaları erimiş çeliği deoksitlendirmek için manganı kullanır; bu nedenle tüm paslanmaz çeliklerde küçük miktarda mangan kalır. Manganez ayrıca Austeniitik fazı stabilize edebilir ve paslanmaz çeliklerde azotun çözünürlüğünü artırabilir. Bu nedenle, 200 seri paslanmaz çeliklerde mangan, azot içeriğini artırmak, mukavemeti ve korozyon direncini arttırmak için nikelin bir kısmını değiştirmek amacıyla kullanılabilir. Aynı etkiyi elde etmek için bazı yüksek performanslı Austeniitik paslanmaz çeliklere mangan eklenir.


Cu

Bakır, bazı karbürik asitlerin (sülfürik ve fosforik asit karışımları gibi) asitleri azaltarak paslanmaz çeliğin korozyon direncini artırabilir.


Si

Genel olarak silikon, Austenitik paslanmaz çeliklerde faydalı bir elementtir çünkü konsantre asit ve yüksek oksidasyon ortamlarında çeliğin korozyon direncini artırabilir. UNS S30600 ve diğer yüksek silikonlu özel paslanmaz çeliklerin yüksek çukurlaşma korozyon direncine sahip olduğu bildiriliyor. Manganez gibi silikon da eritilmiş çeliği deoksitlendirmek için kullanılabilir; bu nedenle silikon, manganez ve diğer deoksitleyici elementleri içeren küçük oksit içermeyen kümelenmeler her zaman çeliğin içinde kalır. Ancak çok fazla kümelenme ürünün yüzey kalitesini etkileyecektir.


Nb ve Ti

Bu iki element güçlü karbür oluşturucu elementlerdir ve duyarlılığı azaltmak için düşük karbonlu sınıfların yerine kullanılabilir. Niob karbür ve titanyum karbür yüksek sıcaklık dayanımını artırabilir. 347 Nb ve Ti içeren 321 paslanmaz çelikler, yüksek sıcaklık dayanımı ve kaynak yapabilme gereksinimlerini karşılamak amacıyla kazan ve rafinaj ekipmanlarında yaygın olarak kullanılmaktadır. Ayrıca yüksek performanslı Austeniitik paslanmaz çeliklerde geri kalanı oluşturan elementler olarak bazı deoksidasyon işlemlerinde de kullanılmaktadır.


S ve P

Kükürt, paslanmaz çelik için hem iyi hem de kötü bir etkiye sahiptir. İşleme performansını artırabilir; ancak, bu durum termal işlenebilirlik özelliğini azaltır ve manganez sülfit içermesini artırır; bu da paslanmaz çeliğin çürüme direncinin düşmesine neden olur. Yüksek dereceli Austeniitik paslanmaz çelikler ısı işlemine karşı hassas değildir; bu nedenle kükürt içeriği olabildiğince düşük seviyede, yaklaşık 0,001% olarak kontrol edilmelidir. Kükürt, yüksek performanslı Austeniitik paslanmaz çeliklere genellikle alaşım elementi olarak eklenmez. Ancak, kendinden kaynaşma kaynak işleminin kaynak penetrasyon derinliğini artırmak ve kesme performansını iyileştirmek amacıyla standart dereceli paslanmaz çeliklerde kükürt içeriği genellikle yüksektir (0,005% ~ 0,017%).

Florür zararlı bir elementdir ve dövme ve sıcak haddeleme işlemlerinin sıcak işleme özelliklerini olumsuz yönde etkileyebilir. Kaynak sonrası soğutma sürecinde ayrıca termal çatlamaların oluşumunu teşvik eder. Bu nedenle florür içeriği minimum seviyede kontrol edilmelidir.

Diş aletleri neden paslanmaz çelikten imal edilir?

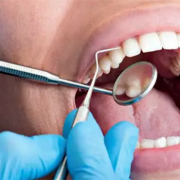
Dişleri temizlemek ve bakım yapmak için sondalar, aynalar, kazıyıcılar, diş fırçaları ve presörler gibi birçok araç kullanılır. Aynalar hasta ağzını incelemeye yardımcı olurken, kazıyıcılar plak ve tartarın temizlenmesi için kullanılır. Parlatıcı ise dolgu malzemesinin son dokusunu verir ve diğer araçların bıraktığı çizikleri giderir. Sondalar, boşluğun ve dişin basınç bölgesinin bulunmasına yardımcı olur; böylece restoratif malzeme yerleştirilebilir. Araçlar, paslanmaz çelik, karbon çeliği, titanyum ve plastik gibi çeşitli malzemelerden üretilebilir. Diş hekimini bir araç seçerken göz önünde bulundurması gereken önemli faktörler arasında malzeme dayanıklılığı ve sertliği, ağırlık, denge, keskin kenarların korunabilmesi ve korozyon direnci yer alır.

Diş hekimliği aletlerinin kırılmasını önlemek ve bıçaklanma kazalarını önlemek için yeterli dayanıklılık ve sertlikte olması gerekir. Paslanmaz çelik, her bir alet sınıfı için en uygun özelliklere sahiptir. Cerrahi paslanmaz çeliğin yüksek sertliği uç ömrünü en üst düzeye çıkarır ve bakım süresini kısaltır. Paslanmaz çelik uçlar mükemmel sertlik özelliğine sahiptir; kazıyıcılar ve sondalar, diş hekiminin uyguladığı basıncı azaltmak için keskin kenarlara ihtiyaç duyarlar; böylece hasta dişlerinin veya aletin kendisine zarar gelmesini önler. Keskin uçlu aletler kullanımı zor olduğundan operasyonun kalitesi ve doğruluğu düşer ve diş hekimlerine daha fazla zaman harcanır.

Tüm tıbbi uygulamalarda olduğu gibi, diş hekimliği uygulamalarının güvenliği ve başarısı için temizlik de önemli bir faktördür. Diş cihazları her kullanım sonrasında dezenfekte edilmelidir; bu işlem genellikle kuru ısı sterilizasyonu veya kimyasal buhar basıncı sterilizasyonu kullanarak yüksek sıcaklıkta buharla dezenfeksiyon yöntemiyle gerçekleştirilir. Paslanmaz çelik, bu sterilizasyon işlemlerinde korozyona karşı dayanıklıdır ve inert yüzeyleri kolayca temizlenip dezenfekte edilebilir. Diş fırçaları, diş yüzeylerinden sert diş plağını temizlemek için kullanılır.

Yaygın olarak kullanılan bir kalite sınıfı AISI 440A olup, bu sınıf yüksek karbonlu ve 0,75% molibden sertleştirilmiş paslanmaz çeliktir. Kaliforniya’da bir üretici bu kalite sınıfını yüksek kaliteli diş ve cerrahi aletler üretmek için kullanmaktadır. Şirketin metalurji uzmanlarının deneyimine göre, bu kalite sınıfı herhangi bir paslanmaz çelikten daha iyi sertlik, dayanıklılık ve aşınma direnci sunmaktadır. Amerika Birleşik Devletleri’ndeki diğer bir önde gelen alet üreticisi, diş hekimlerinin ve teknisyenlerin tıbbi uygulama ve hasta bakımında en iyi performansı elde etmelerini sağlayan dayanıklı, güvenilir ve yüksek kaliteli aletler üretmek için 440A paslanmaz çelik kullanmaktadır.

Alman bir diş hekimliği aletleri üreticisi, 3% molibden içeren süper duplex paslanmaz çelik kullanarak sondalar üretmektedir. Süper duplex paslanmaz çelik yüksek mukavemet, iyi tokluk ve mükemmel aşınma direnci sağlar; bu da aletin ucunun uzun süre keskin kalmasını sağlar. Paslanmaz çelik üreticisi Sandvik, tıbbi ve diş hekimliği aletleri için molibden içeren çeşitli dereceleri sunmaktadır – molibden içeren 4% tipli precipitasyon sertleştirme (PH) derecesi. Bu derece düşük sertlikte şekillendirilebilir ve daha sonra ısıl işlemden geçirilerek tek adımda nihai sertliğe ulaşılabilir; ayrıca sertleştirilmiş martensit tipindeki dereceden daha iyi tokluk sunar; bu da daha fazla ısıl işlem gerektiren bir sertleştirme aşaması gerektirir.